最近不少做机械设计的朋友问我,公差分析到底怎么入门,软件一大堆不知道从哪下手。我这两年一直在用公差通,从最开始连尺寸链都画不明白,到现在能独立做装配公差校核,踩过的坑不算少。这篇就把我自己用公差通的真实经验捋一遍,讲讲公差通使用指南里那些真正影响效率的细节,顺便说说公差分析技巧怎么快速掌握,新手看完至少能少走半个月弯路。
第一次打开公差通,先别急着建模型
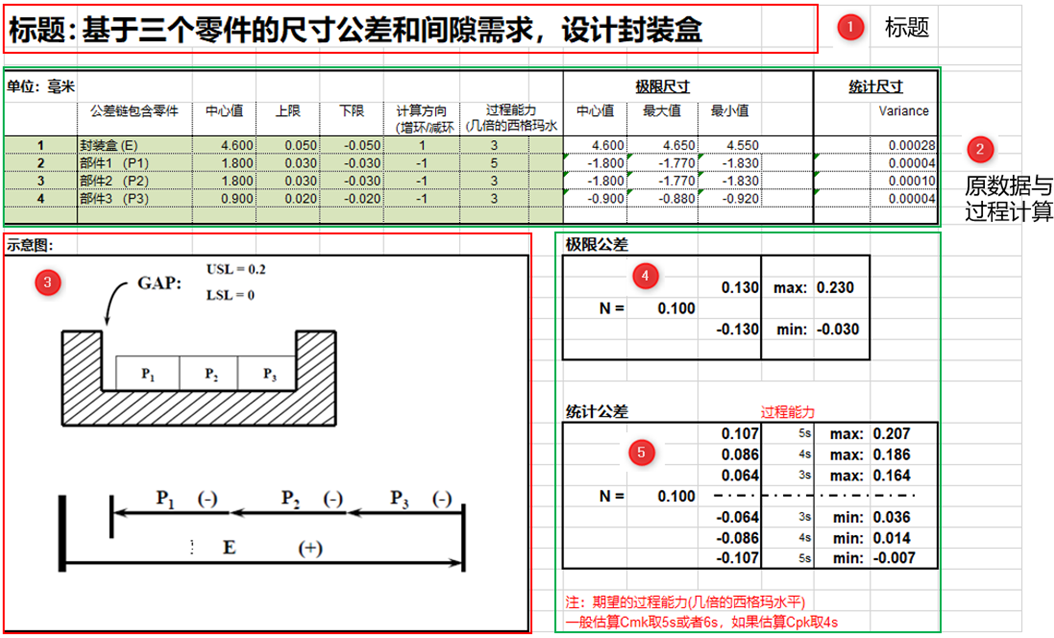
很多人装好公差通第一件事就是找教程建尺寸链,结果参数填了一堆,算出来的结果自己都不敢信。我的建议是先花十分钟把软件里的示例工程翻一遍,看看人家是怎么定义封闭环和组成环的。说白了,公差通的核心逻辑就是尺寸链,你把哪个尺寸当封闭环搞错了,后面全白算。我一开始就犯过这毛病,把装配间隙当成组成环,算出来的公差带完全对不上实际,返工重做了两遍才反应过来。所以新手用公差通,先把尺寸链传递路径理清楚,比急着点计算按钮重要得多。
公差通做尺寸链计算,这几个设置别忽略
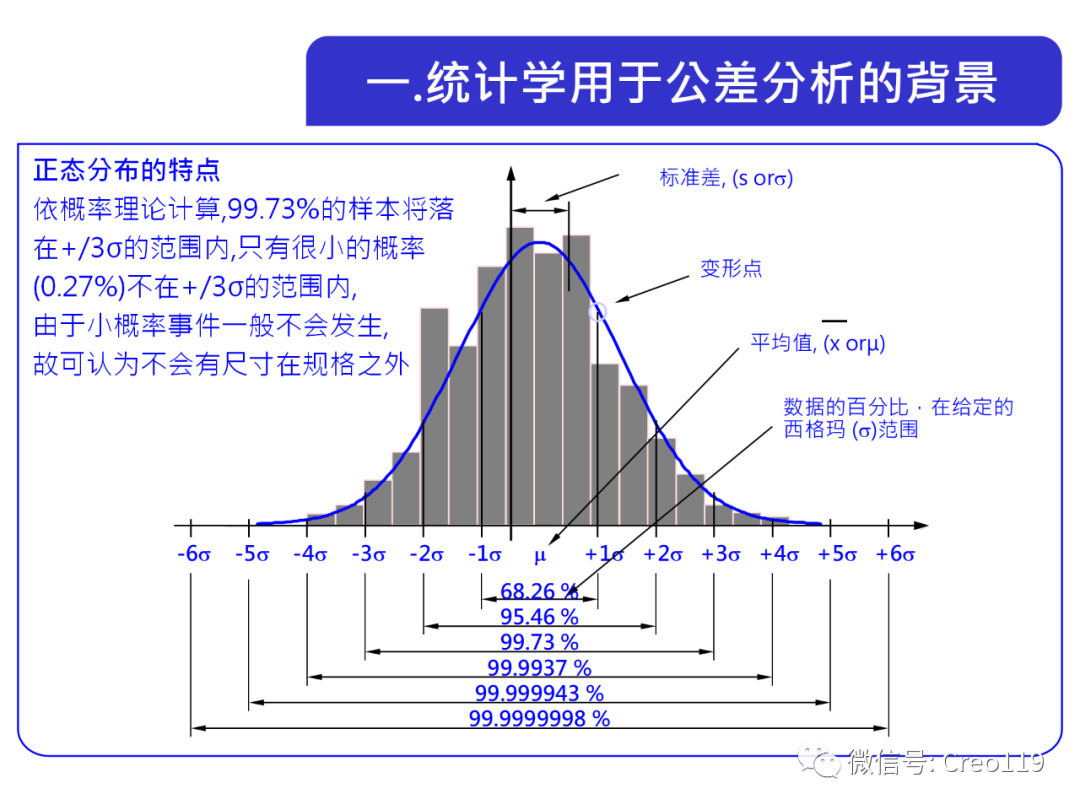
真正开始算的时候,公差通里有个分布形式的选择,正态分布、均匀分布还是三角分布,很多人直接默认不管。实际装配里零件加工分布不一定都是正态的,尤其是小批量试制阶段。我一般会根据工艺实际情况手动改一下,算出来的结果更贴近现场。还有极限尺寸的判定方向,孔轴配合和平面配合的增减环判断不一样,公差通虽然会自动识别,但你自己心里得有数,不然出了结果也不知道对不对。这块是我觉得公差通使用指南里最该讲清楚、但很多人容易跳过的部分。
公差分配怎么调,别一味往紧了压
用公差通做公差分配是高频操作,新手常犯的错是把所有零件公差都往最严了给,觉得这样肯定没问题。结果加工成本上去了,供应商天天找你吵架。我的做法是先用公差通按等公差法跑一遍,看看整体能不能满足封闭环要求,再根据零件实际加工能力做调整。关键配合面收一收,非关键尺寸放一放,这样算下来既满足功能又不至于把成本拉爆。这套思路我在好几个项目上验证过,公差通的分配模块配合手动微调,比纯靠经验拍脑袋靠谱多了。
装配分析和实际对不上,问题多半出在这
有段时间我用公差通算出来的装配间隙和现场实测差挺多,一度怀疑软件有问题。后来才发现是输入的基础尺寸公差带没更新,图纸改版了软件里还是老数据。所以用公差通做装配分析,数据源一定要跟最新图纸对齐,改完记得同步。另外公差通支持导入三维模型提取尺寸,这个功能挺省事,但提取完最好人工核一遍,自动识别偶尔会把基准搞偏。这算是公差通使用中比较隐蔽的坑,写出来给大家提个醒。
几个让公差通更好用的小习惯
用久了公差通,我养成了几个习惯。一是每个项目建独立工程文件,命名带上版本号,回头查起来方便;二是算完把关键结果截图存到图纸文件夹,评审的时候直接调出来讲;三是善用公差通的模板功能,常用配合类型存成模板,下次直接套,省得重复填参数。这些看着不起眼,但真能省不少时间。想快速掌握公差分析技巧,工具用顺手是第一步,剩下就是多拿实际图纸练,算完跟现场对一对,慢慢就有感觉了。
总的来说,公差通不算难上手,难的是把公差分析的思路理顺。别把它当成一个算数工具,当成帮你判断设计合不合理的帮手,用起来就顺了。上面这些是我自己实打实踩出来的经验,希望能帮到刚接触公差通的朋友。
 喜欢
 高兴
 鬼脸
 呵呵
 无聊
 伤心