最近不少朋友在后台问公差通到底怎么用才顺手,说实话我一开始也踩过不少坑。这工具看着简单,真到查公差、算配合的时候,细节没搞对结果就差挺多。今天就把我平时用公差通的一些技巧和常见问题捋一遍,都是实打实的经验,机械加工、质检的朋友还有在校学生应该都用得上,看完能少走点弯路。

公差通基础查询怎么用才快
很多人打开公差通第一反应是直接搜尺寸,其实先把标准体系选对更省事。国标、ISO、ANSI 这几套别混着用,选错了查出来的上下偏差根本对不上图纸。我的习惯是先确认图纸标的执行标准,再进对应模块。另外尺寸段输入别偷懒,比如 30 到 50 这一档和 50 到 80 是分开的,填错区间结果直接跑偏。还有个小技巧,常用尺寸可以收藏,下次不用重新输,查公差通公差表的时候效率高不少。
公差通算配合的时候容易错在哪
配合计算是公差通里被问得最多的功能。新手常见问题是孔轴公差带代号选反,H7 和 h7 差一个大小写,结果一个基孔制一个基轴制,算出来的间隙完全两回事。还有人只看最大间隙,忘了最小间隙也要核对,实际装配能不能塞进去得两头都看。我建议算完配合后回头用公差通的间隙公差带图对一眼,直观很多。另外温度、材料这些影响因素工具里不一定全考虑,精密配合还是得结合实际情况判断,别全指望软件给结论。
公差通常见报错和显示问题
用公差通偶尔会遇到查询没结果或者数值空白,先别急着说软件坏了。多数情况是尺寸超出了当前标准覆盖范围,比如特别大或特别小的尺寸,换个标准或者手动查表更靠谱。还有手机端打开时表格显示不全,横屏或者双指缩放一下就好。有朋友反馈更新后数据对不上,那大概率是缓存没清,退出重进或者清一下缓存基本能解决。这些公差通常见问题其实官方说明里也有,只是藏得深,我整理出来方便大家对照。

公差通进阶用法和实用小设置
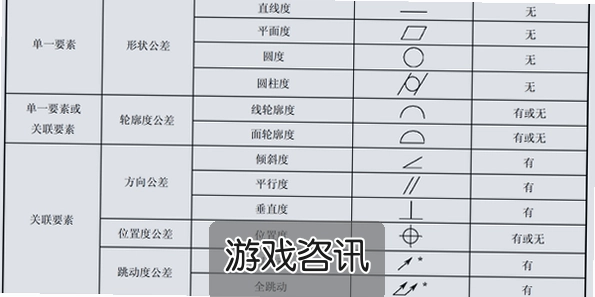
用熟了之后可以试试公差通的单位切换和精度设置,默认小数位不一定符合你的图纸要求,提前调好省得后面手动改。批量查公差的时候善用历史记录,来回对比几个尺寸很方便。做质检报告的朋友可以把结果直接导出,省去手抄的麻烦。还有一点,公差通里的形位公差模块别忽略,平面度、同轴度这些平时查得少,真要用的时候现翻说明书就慢了,平时点开熟悉一下界面有好处。
公差通到底适合哪些人用
说白了公差通就是个查公差、算配合的辅助工具,机械设计、加工师傅、质检员用得多,学生做课程设计查公差表也合适。但它不是万能的,标准更新、特殊工况还得靠人判断。我的建议是把它当快速查询和核对的帮手,关键数据自己再复核一遍。刚开始用别贪多,先把查询和配合两块摸熟,其他功能慢慢来,用公差通顺手了确实能省不少翻手册的时间。

公差通使用中的几个小提醒
最后唠叨几句。第一,公差通的查询结果记得对照最新标准版本,老标准和新标准个别数值有调整。第二,手机上用注意别误触改了设置,回头数据不对还找不到原因。第三,遇到拿不准的配合,多查几个相关尺寸交叉验证。这些都是我实际用公差通踩过的坑,写出来给大家提个醒,工具是好工具,用对了才省心。
 喜欢
 高兴
 鬼脸
 呵呵
 无聊
 伤心